卷对卷蚀刻,又叫卷材连续化学蚀刻,是将成卷金属卷材不间断输送,连续完成涂布、曝光、显影、蚀刻、清洗、收卷的自动化化学腐蚀加工工艺,是精密金属零件量产的核心工艺,常用来加工卷材蚀刻滤网、引线框架、金属弹片、微孔带材。很多制造企业在大批量生产精密超薄金属件时,对比单张片式蚀刻,卓力达卷对卷蚀刻可以实现连续自动化生产,大幅提升产能,降低单件成本,不过很多客户不了解卷对卷蚀刻的工艺限制与适用场景。本文卓力达小编讲解卷对卷蚀刻的工艺原理、核心优势、适用产品、工艺局限,以及选型加工注意事项,方便采购和工艺工程师评估量产方案。
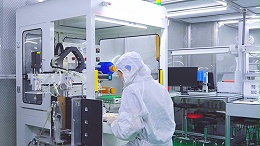
卷对卷蚀刻整套设备由放卷、表面清洗、感光胶涂布、连续曝光、显影、蚀刻槽、脱胶清洗、烘干、收卷机构组成。金属卷材从放卷端持续送出,全程由滚轮匀速输送,在产线上依次完成表面除油、涂布感光干膜,使用连续曝光设备把图形转移到卷材表面,再进行显影,把需要腐蚀的区域裸露;卷材连续进入蚀刻槽,药液喷淋腐蚀形成预设图形;之后脱胶清洗、烘干,最后成品卷材收卷,完成全部加工。整个生产不间断,卷材可以是不锈钢、铜、镍、钛薄带,加工厚度一般在0.02mm~0.5mm区间,适合长条连续带材产品。卷对卷蚀刻全程自动化,人工干预少,批次之间尺寸稳定性更好。
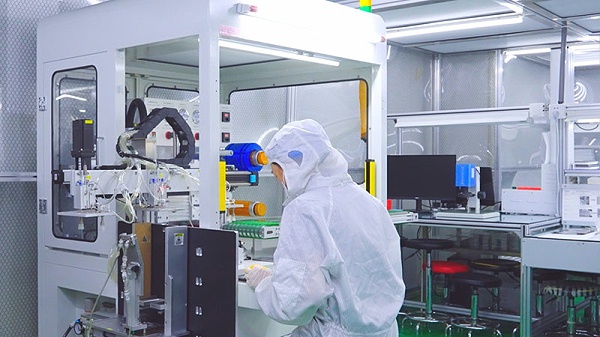
卷对卷蚀刻对比传统单张片式蚀刻,量产优势明显。单张蚀刻是把板材裁成单片,单片单独加工,上下料需要人工,大批量生产效率低,单片之间存在尺寸波动;卷对卷蚀刻连续生产,适合长带、大批量订单,单件加工成本更低,适合百万级以上量产需求。卷材成品后续可以直接配套客户的自动化模切、冲压、组装产线,减少二次裁切工序,提升客户生产效率。图形重复阵列可以连续排布,微孔滤网、连续引线、带状电极等产品非常适配。卷对卷蚀刻也有工艺约束,卷材厚度不能过大,厚板无法走卷对卷产线;卷材存在张力,图形设计需要考虑张力带来的微小拉伸,过大的幅宽也会受到设备限制,小批量样品订单使用卷对卷蚀刻成本反而更高,打样阶段一般优先单张蚀刻。
卓力达卷对卷蚀刻加工的产品广泛应用于多行业。新能源行业,连续电极、导电弹片、带状过滤网带;消费电子行业,引线框架、屏蔽片、金属导热带;过滤行业,连续蚀刻滤网卷材,用于在线流体过滤;光学行业,连续狭缝、码盘卷材。医疗器械领域的连续微型金属配件,也常使用卷对卷蚀刻量产。
选择卷对卷蚀刻加工,前期图纸设计需要配合工艺特点。要考虑卷材输送方向,图形排布方向,预留定位孔,方便后续客户自动化加工;评估材质卷材的拉伸特性,铜材延展性高,不锈钢卷材张力控制难度更高;确认最小线宽、孔径,板材厚度,卷材宽度,整卷长度。同时确认表面要求,是否需要钝化、清洗等后处理。在正式量产前,建议先做小卷试样,验证图形尺寸、卷材变形情况,避免直接量产出现批量不良。
卷对卷蚀刻成品卷材存放时,需要做好防潮防护,竖直放置卷材,避免卷材自重挤压变形。在客户产线上开卷使用时,控制开卷张力,防止拉伸造成图形尺寸偏移。随着精密制造大批量自动化生产需求上涨,卓力达卷对卷蚀刻在超薄金属精密零件量产领域的应用持续扩大。大批量带状精密金属零部件,卷对卷蚀刻能够兼顾产能、一致性与成本,是替代单张蚀刻的提效量产方案,适合长期稳定供货的规模化项目。