钛蚀刻是以钛或者钛合金板材为基材,利用化学蚀刻工艺加工精密微结构零件的加工方式,钛金属具备轻质、高强度、优耐酸碱腐蚀、耐高温的特性,但是钛化学活性特殊,蚀刻加工难度远高于不锈钢、铜等普通金属。很多研发人员在强腐蚀工况下优先选择钛材零件,但是尝试加工时容易遇到蚀刻速率不稳定、表面发黑、侧蚀难以控制、微孔成型不良等问题。本文卓力达小编介绍钛蚀刻工艺原理、加工难点、产品优势、适用零部件以及加工选型要点,帮助工程技术人员掌握钛蚀刻的工艺特点,合理规划零件加工方案。
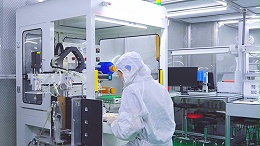
钛蚀刻加工流程包含基材预处理、涂布感光胶、曝光显影、钛专用化学蚀刻、脱胶清洗、表面钝化处理。钛材表面天然存在一层致密氧化膜,这也是钛耐腐蚀的根源,但这层氧化膜会阻碍蚀刻药液反应,因此加工前的表面活化处理是钛蚀刻成败的关键。完成活化后,板材涂布感光胶,曝光显影定义图形,再使用适配钛金属的专用蚀刻药液,对裸露钛区域进行腐蚀;蚀刻完成后去除干膜,清洗残留药液,做钝化处理,还原钛材耐腐蚀表层,最后检测尺寸与外观。钛蚀刻属于无应力加工,不会产生机械加工带来的形变,薄板钛件依旧可以保持良好平整度,可以加工微孔、狭缝、流道等复杂二维图形。
钛蚀刻相比不锈钢蚀刻,加工难点突出。普通金属蚀刻药液无法有效腐蚀钛,需要专用含氟蚀刻体系,药液管控难度高,对产线防腐要求严格;蚀刻过程反应速率很难稳定控制,温度、药液浓度微小变化,都会直接影响蚀刻深度;钛蚀刻侧蚀比更难把控,微细小孔、薄壁结构加工精度控制难度大于不锈钢;蚀刻后的钛板面容易出现麻点、发黑,需要配套后处理工序提升外观。钛蚀刻优势是成品零件重量轻,耐强酸强碱、耐盐雾,耐高温,生物相容性好,在强腐蚀、轻量化场景,不锈钢零件无法替代钛蚀刻件。激光切割钛材会产生热变形、氧化烧边,CNC加工钛材刀具磨损快,加工成本高,小批量复杂微结构,钛蚀刻更具备性价比。
卓力达钛蚀刻零部件的应用场景集中在严苛工况。化工过滤领域,钛蚀刻滤网,用于强腐蚀药液、酸性气体过滤;医疗器械行业,钛蚀刻微型植入配件、医用精密筛片,依托钛良好生物相容性;新能源行业,强腐蚀电解液环境下的流道板、电极;航空航天领域轻量化精密垫片、微孔零件;还有海水环境检测传感器、实验室腐蚀试验工装等产品,大量采用钛蚀刻件。
钛蚀刻图纸设计阶段要提前预留工艺补偿。钛蚀刻侧向腐蚀偏大,设计微孔、窄缝时,要提前和卓力达精密电铸与蚀刻技术服务商确认补偿量;板材厚度,蚀刻深度、最小孔径、最小筋宽都要符合钛蚀刻工艺极限;区分纯钛TA1、TA2和钛合金,钛合金蚀刻难度更高,成本也更高。同时确认零件是否需要后续钝化、清洗、表面哑光处理。建议优先打样验证,确认尺寸、外观、耐腐蚀性能,再投入批量生产。
钛蚀刻成品使用注意事项:钛零件硬度不高,薄板钛件容易磕碰变形,搬运装配避免硬物刮擦;虽然钛耐腐蚀性强,但尖锐划痕会破坏表面钝化膜,降低局部耐蚀能力;存放保持干燥,减少盐分接触。卓力达钛蚀刻工艺解决了钛材微细结构加工难题,在腐蚀、轻量化、生物医用等高要求场景,是精密零件加工的优选工艺。选择有成熟钛蚀刻生产经验的精密蚀刻加工厂家,能够有效降低麻点、尺寸偏差等不良,保障钛精密零件品质稳定。