26年精密电铸与蚀刻技术服务商以微米精度赋能高端制造!

0513-81601666
0513-81601666
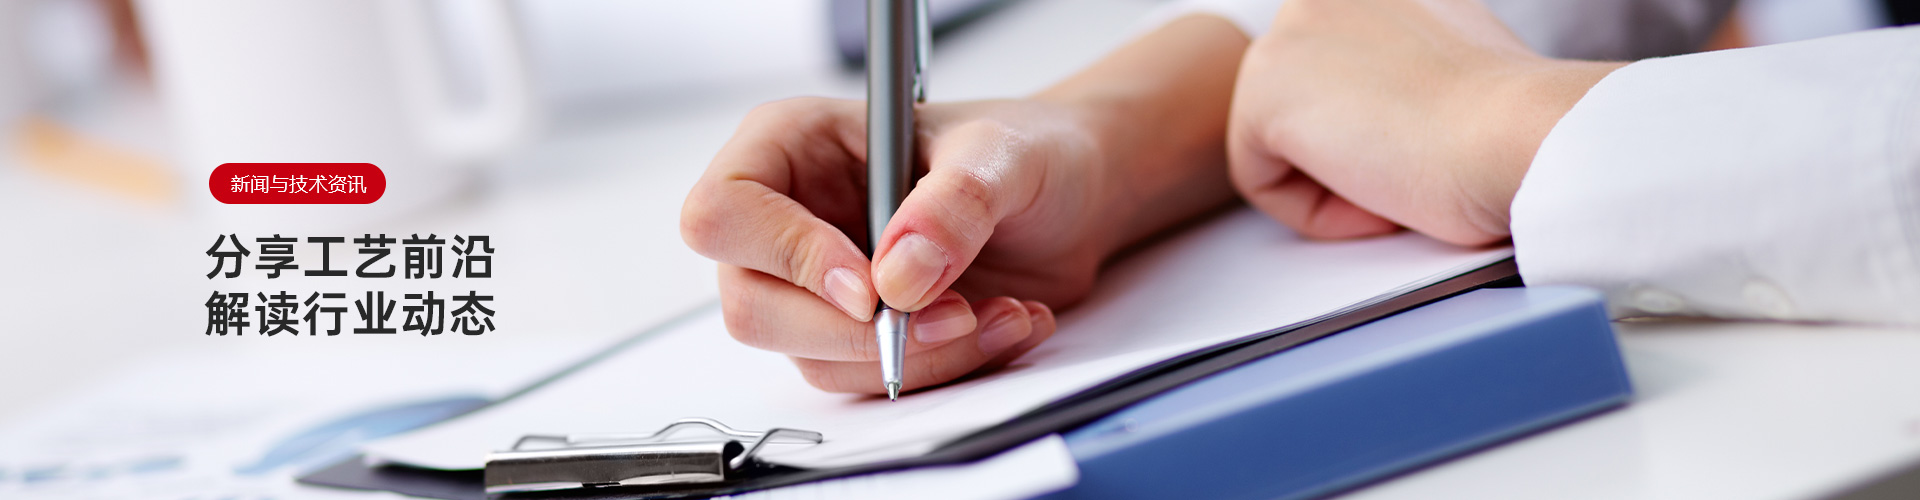
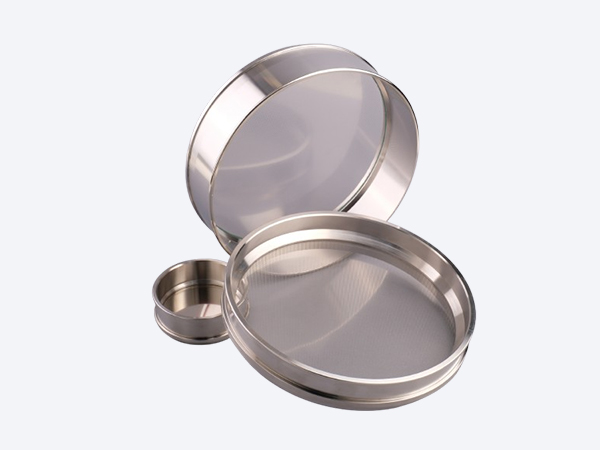
蚀刻滤网凭借孔径均匀、无断丝、洁净度高的优势,广泛应用在精密流体过滤、粉体筛分行业,但是蚀刻滤网加工过程中,容易出现堵孔、孔径大小不一、板面麻点、边缘变形、侧蚀超标等各类不良,很多采购在试样和量产阶段都会遇到品质不稳定的困扰。想要稳定产出合格蚀刻滤网,需要从基材、菲林设计、蚀刻参数、后处理全流程管控。本文卓力达小编介绍蚀刻滤网常见缺陷产生原因,对应的规避方案,还有图纸设计、来料检验的注意事项,方便技术人员提前预防,降低蚀刻滤网加工不良率。
蚀刻滤网加工全流程包含板材前处理、贴感光干膜、曝光、显影、化学蚀刻、脱胶清洗、检验,每一个工序的波动都会带来产品缺陷。基材表面油污、氧化层没有清理干净,会造成感光胶附着力不足,蚀刻时出现胶层脱落,产生局部破孔;菲林图形精度不足、曝光能量异常,会导致图形变形,孔位偏移;蚀刻槽药液温度、浓度、喷淋压力控制不稳定,会造成蚀刻速率不均匀,出现孔径大小不一致,深度深浅有偏差;蚀刻阶段侧向腐蚀不可避免,如果图纸没有预留补偿量,会出现实际孔径超出设计公差。蚀刻完成后清洗不到位,残留蚀刻液残留在微孔内部,存放一段时间会出现板面氧化、微孔腐蚀扩大。
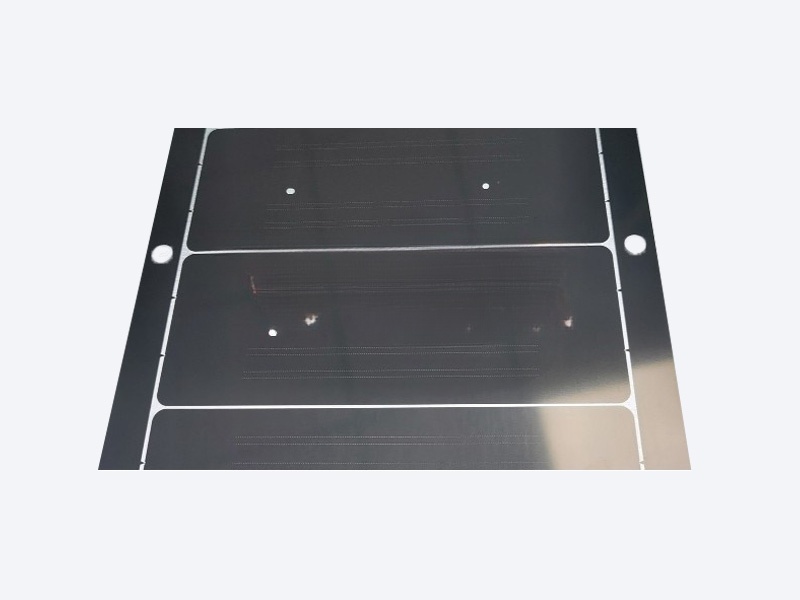
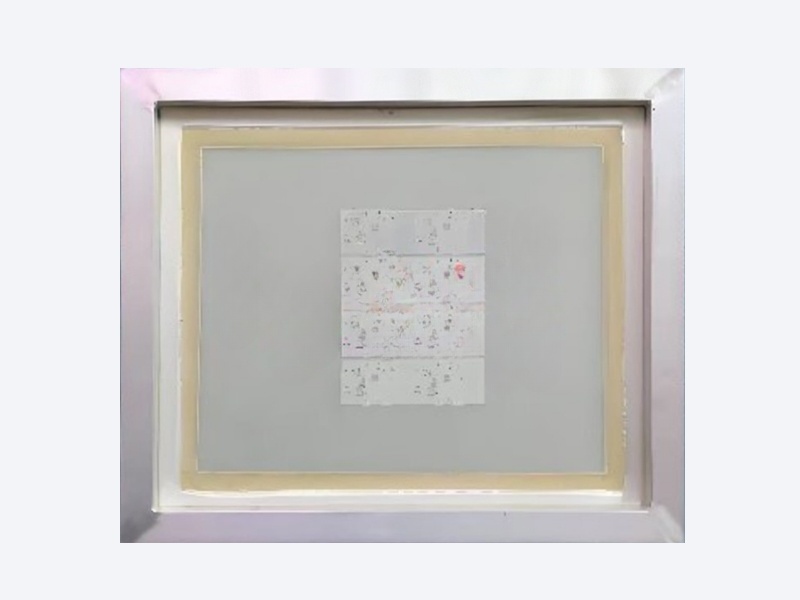
蚀刻滤网最常见的几类质量缺陷。第一,微孔堵孔,显影残渣、蚀刻产生的金属沉淀物卡在微孔内部,肉眼很难发现,装配使用时直接造成过滤流量不足,一般通过优化显影冲洗,增加蚀刻后高压喷淋清洗来解决。第二,孔径一致性差,同一张滤网不同区域孔径差异大,主要是蚀刻药液循环、喷淋不均匀,精密蚀刻加工厂家需要优化喷嘴布局,控制药液温度稳定。第三,板面麻点、针孔,板材原材料杂质、前处理不干净导致,来料需要做好板材检验,强化除油活化工序。第四,侧蚀过大,孔壁倾斜,开孔形状不是垂直圆孔,图纸设计阶段提前和厂家沟通侧蚀补偿,缩小公差偏差。第五,薄板滤网变形,蚀刻后板材应力释放,出现翘曲,可通过蚀刻后整平工艺改善。
蚀刻滤网在图纸设计阶段就可以提前规避大部分风险。合理设计最小筋宽,筋宽不能过小,否则蚀刻后滤网骨架容易断裂;孔径、板厚匹配,板越厚,侧蚀越大,厚板不适合加工极小孔径;合理排布孔阵列,大面积密集微孔区域,图形排布考虑蚀刻药液流出通道,减少气泡停留造成的蚀刻不均。材质选型也要提前评估,316L不锈钢适合氯离子介质,钛材用于强腐蚀环境,不同材质蚀刻参数差异很大,不能直接套用同一套工艺。
来料检验和试样验证是控制品质的重要环节。收到蚀刻滤网样品,除了外观目视检查,还可以使用显微镜抽检孔径、孔位,测量板厚,检查微孔内部有无残渣。测试过滤通量,模拟实际工况验证筛分效果。批量生产前,先做小批量试产,确认良率,稳定工艺参数之后再放大订单。
蚀刻滤网成品包装和使用防护同样重要。蚀刻滤网板材薄,单片包装隔离,避免堆叠挤压造成翘曲。装配时不要大力拉扯滤网,焊接控制热量。清洗优先超声波清洗,禁止硬毛刷擦拭微孔。蚀刻滤网质量管控贯穿图纸、原材料、蚀刻工艺、清洗检测整个链条,提前识别工艺风险,配合有经验的精密蚀刻加工厂商卓力达,能够有效减少各类缺陷,稳定量产高精度蚀刻滤网,保障过滤产品长期稳定运行。
卷对卷蚀刻,又叫卷材连续化学蚀刻,是将成卷金属卷材不间断输送,连续完成涂布、曝光、显影、蚀刻、清洗、... 【详情+】
蚀刻滤网凭借孔径均匀、无断丝、洁净度高的优势,广泛应用在精密流体过滤、粉体筛分行业,但是蚀刻滤网加工... 【详情+】

 微信二维码

 抖音

 快手

 视频号

 小红书